- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Sheet Extrusion Line: Masalah Produksi Umum lan Solusi Praktis kanggo Kualitas Lembar Stabil
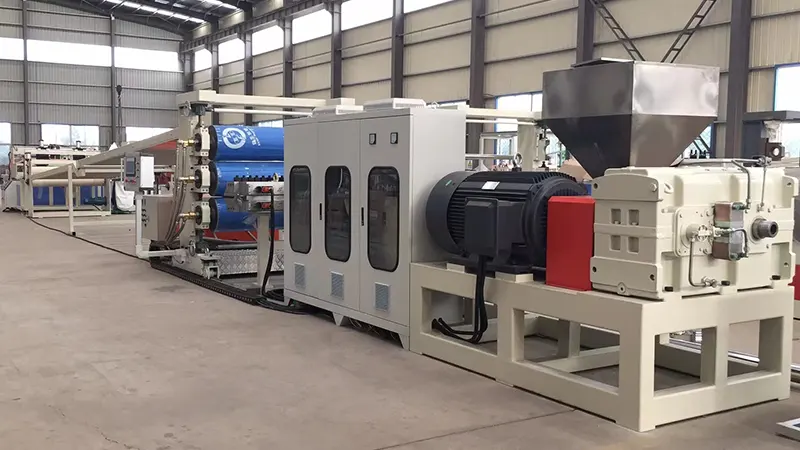
Garis ekstrusi lembaran Polystyrene (PS).digunakake ing industri pangolahan plastik, nanging ing produksi nyata, saben tahapan-saka persiapan bahan mentah nganti nduwurke tumpukan-bisa menehi masalah sing mengaruhi kualitas lan efisiensi. Artikel iki nliti kesalahan umum, panyebab oyod, lan langkah-langkah praktis adhedhasar pengalaman operasi frontline, mbantu tim produksi diagnosa masalah kanthi cepet lan ngoptimalake proses kanthi efektif.
1. Persiapan Bahan Baku: Pertimbangan Praktis
Masalah 1: Silver coretan utawa umpluk ing lumahing sheet
Iki minangka tandha klasik saka kelembapan sing berlebihan. PS rada higroskopis; malah jumlah cilik saka Kelembapan bakal vaporize ing suhu nyawiji, nyebabake tandha perak ing lumahing utawa umpluk internal ing sheet rampung.
Solusi:
-
Priksa manawa sistem pangatusan mlaku kanthi bener. Kondisi pangatusan sing disaranake: 75-80 ° C suwene 2-3 jam.
-
Nalika miwiti maneh sawise mati, ngresiki bagean pisanan saka leleh kanggo nyegah Kelembapan-kontaminasi materi saka ngetik mati.
-
Ing mangsa lembab, tambahake wektu pangatusan lan monitor isi kelembapan kanthi rutin. Tingkat kelembapan target kudu ngisor 0,05%.
Masalah 2: Sifat mekanik sing rusak amarga panggunaan regrind sing berlebihan
Nggunakake pinggir pinggiran lan kethokan minangka langkah ngirit biaya sing efektif, nanging regrind ngalami degradasi termal saben siklus pangolahan, sing nyebabake pemotongan rantai. Iki nyebabake lembaran rapuh kanthi kekuwatan impact suda.
Solusi:
-
Tansah isi regrind antarane 15% lan 25%, nyetel adhedhasar syarat produk. Kanggo sheet transparent dhuwur-kajelasan, ngurangi proporsi luwih utawa supaya regrind kabeh.
-
Garing lan de-bledug regrind sak tenane sadurunge digunakake kanggo nyegah kontaminasi.
-
Coba nambah modifiers impact kanggo ngimbangi mundhut saka kateguhan disebabake regrind.
2. Bagean Ekstrusi: Masalah Umum lan Pangaturan
Masalah 3: Output fluktuasi anjog kanggo kekandelan sheet ora rata
Iki masalah Kerep ing sistem extrusion, biasane related kanggo kacepetan meneng boten stabil, dipakani inconsistent, utawa suhu tong minyak fluctuating.
Langkah-langkah ngatasi masalah:
-
Priksa "bridging" ing hopper feed (materi gantung munggah lan ora mili mudhun). Pasang bridge breaker utawa ngalih menyang dipakani dipeksa yen perlu.
-
Verifikasi setelan suhu ing sadawane tong minyak extruder. Overheating ing zona feed bisa nimbulaké leleh durung wayahe lan feed erratic.
-
Pasang pompa leleh antarane extruder lan mati. Iku èfèktif ngisolasi fluktuasi tekanan sekrup-pulsasi, njamin tekanan inlet die pancet-iki minangka salah sawijining investasi sing paling efektif kanggo presisi ketebalan.
Masalah 4: Cairan degradasi lan kuning saka suhu sing berlebihan
PS nduweni jendhela pangolahan sing relatif sempit. Ndhuwur 240°C, degradasi termal dadi signifikan, nuduhake leleh kuning lan nyuda transparansi.
Solusi:
-
Setel suhu tong minyak kanthi gradien bertahap saka zona feed menyang zona pangukuran, kanthi suhu maksimal dijaga ing 220-230 ° C.
-
Priksa kacepetan sekrup-nyukur gedhe banget saka RPM dhuwur ngasilake panas gesekan sing ora dikarepake.
-
Kanggo stoppages ngluwihi 15 menit, salah siji nyuda suhu tong minyak utawa ngresiki leleh kanggo nyegah materi saka lungguh lan ngremehake.
3. Die lan Tanggalan Control: Points Key
Masalah 5: Variasi ketebalan transversal sing signifikan
Iki biasane asil saka panyesuaian celah bibir mati sing ora bener utawa distribusi suhu leleh sing ora rata ing jembaré die.
Solusi:
-
Nyetel kesenjangan lambe die adhedhasar ketebalan target. Prinsip kompensasi umum yaiku nyetel tengah rada luwih tipis tinimbang pinggiran kanggo ngimbangi penyusutan pinggiran.
-
Priksa manawa kabeh pita pemanas mati bisa digunakake kanthi seragam. Suhu mati sing ora rata nyebabake tingkat aliran leleh sing ora konsisten.
-
Kanggo sheets sudhut, nginstal mixer statis hulu die kanggo nambah uniformity suhu nyawiji tengen jembaré.
Masalah 6: Materi nempel ing gulungan kalender utawa tandha gulung ing lembaran
Cacat kasebut langsung mengaruhi kualitas permukaan lan ora bisa ditampa kanggo aplikasi sheet transparan.
Pandhuan kanggo ngatasi masalah:
-
Priksa permukaan gulungan kalender kanggo goresan, pit, utawa turahan. Nindakake polishing lan reresik rutin kanthi pembersih gulungan khusus.
-
Ngontrol suhu telung rol kanthi ati-ati: biasane gulung ndhuwur luwih panas tinimbang gulung tengah, kanthi gulung ngisor sing paling adhem. Setelan sing pas gumantung ing kekandelan sheet lan kacepetan baris.
-
Yen nggunakake agen rilis utawa lapisan anti-blok, mesthekake aplikasi seragam. Over-aplikasi bisa nyebabake kabut utawa suda gloss permukaan.
4. Foam PS Sheet: Tantangan tartamtu
Masalah 7: Struktur sel kasar utawa ora seragam
Kanggo lembaran PS berbusa, kehalusan sel lan keseragaman minangka indikator kinerja kritis. Sèl kasar utawa ora rata sacara signifikan nyuda kekuwatan mekanik lan sifat insulasi termal.
Titik kontrol utama:
-
Dispersi agen nukleat (talc) utamane. Gunakake talc ultra-apik (ukuran partikel ngisor 5μm) lan mesthekake campuran pepek sak tataran compounding.
-
Kontrol suhu ing extruder sekunder (tahap pendinginan) minangka faktor sing paling penting kanggo kualitas busa. Fluktuasi suhu kudu dijaga ing ± 1 ° C.
-
Priksa stabilitas injeksi agen blowing; fluktuasi tekanan ing sistem injeksi langsung mengaruhi distribusi ukuran sel.
Masalah 8: shrinkage gedhe banget ing sheets foamed
Penyusutan sing gedhe banget nyebabake dimensi non-conformance, utamane katon nalika operasi thermoforming hilir.
Solusi:
-
Nyetel kacepetan haul-off lan rasio jotosan (BUR). Rasio tarik sing tepat ningkatake orientasi sel, sing nyuda post-shrinkage.
-
Tambah dosis agen nukleat rada-struktur sel sing luwih alus nyumbang kanggo stabilitas dimensi sing luwih apik.
-
Tansah gulung tension moderat. Ketegangan sing gedhe banget bisa nyebabake nyusut creep nalika lembaran kasebut ditekan ing gulungan.
5. Pangopènan saben dina lan Optimasi Produksi
Daftar pangopènan rutin:
-
Ganti paket layar adhedhasar kenaikan tekanan mburi, ora mung nalika tekanan dadi dhuwur banget. Nggawe jadwal panggantos tetep kanggo konsistensi.
-
Tarik sekrup kanthi periodik lan priksa tong minyak kanggo nyandhang. Ngawut-awut worn Ngartekno nyuda kapasitas plasticizing lan kualitas output.
-
Bantalan gulungan kalender lan rantai drive asring diabaikan. Lubricate kanthi rutin lan priksa paralelisme gulung.
Tip efisiensi energi:
-
Titik nyetel suhu tong minyak sing luwih murah ing endi wae ngidini kualitas plastik. Saben pangurangan 5°C bisa ngirit 3-5% konsumsi energi.
-
Insulate extruder barel kanggo nyilikake mundhut panas kanggo lingkungan.
-
Potong pinggiran kanthi online ing ngendi wae supaya ora dadi panas maneh.
Operasi stabil saka agaris ekstrusi lembaran PSgumantung marang ngawasi kondisi peralatan sing tepat lan optimasi proses sing terus-terusan. Ing praktik, umume masalah kualitas ora asale saka cacat peralatan nanging saka rincian operasional lan owah-owahan lingkungan. Tim produksi disaranake njaga log parameter proses sing rinci, nggayutake saben pangaturan karo kualitas produk sing diasilake. Suwe-suwe, iki dadi manual referensi khusus tanduran sing paling berharga - luwih migunani tinimbang pandhuan operasi umum.